


フランジの概要
ご伝言
フランジの概要
配管継手の分解が必要な場合に使用するフランジです。 これらは主に機器、バルブ、専門分野で使用されます。 メンテナンスが定期的に行われる特定のパイプラインでは、ブレークアウト フランジが一定の間隔で提供されます。 フランジ付きジョイントは、相互に関連している 3 つの個別かつ独立したコンポーネントで構成されています。 フランジ、ガスケット、ボルト締め。 漏れのない接合を実現するには、これらすべての要素の選択と適用に特別な制御が必要です。
フランジの分類は、次のようないくつかの代替方法で行われます。
パイプアタッチメントに基づく
フランジは配管への取り付け方法により次のように分類されます。
スリップオンフランジ –
スリップオンタイプのフランジは、フランジの内側と外側の 2 つの隅肉溶接によって取り付けられます。 内圧下でのスリップオン フランジの強度の計算値は、ウェルディング ネック フランジの 3 分の 2 程度であり、疲労寿命はウェルディング ネック フランジの約 3 分の 1 です。 通常、これらのフランジは鍛造構造であり、ハブが付いています。 場合によっては、これらのフランジはプレートから製造され、ハブが付属していません。フランジの欠点は、指定された継手の端がスリップ内で完全にスライドする真っ直ぐな端を持たないため、フランジとエルボ、またはフランジとティーの組み合わせが不可能であることです。フランジ上。

ソケットウェルドフランジ –
ソケット溶接フランジは、外側にのみ隅肉溶接が 1 つだけ取り付けられているため、過酷な使用には推奨されません。 これらは小口径ラインのみに使用されます。 静的強度はスリップオン フランジと同等ですが、疲労強度は二重溶接スリップオン フランジより 50% 優れています。 このタイプのフランジでは、適切な穴寸法を確保するために、接続パイプの厚さを指定する必要があります。ソケット溶接フランジでは、溶接する前に、フランジまたは継手とパイプの間にスペースを作成する必要があります。 ASME B31.1 溶接の準備 (E) ソケット溶接アセンブリには次のように記載されています。溶接前のジョイントの組み立てでは、パイプまたはチューブをソケットに最大深さまで挿入し、パイプの端とソケットの肩部の間の接触から約 1/16 インチ (1.6 mm) だけ引き抜きます。ソケット溶接におけるボトミングクリアランスの目的は、通常、溶接金属の凝固中に発生する可能性のある溶接の付け根の残留応力を軽減することです。 画像は拡張ギャップの X 測定を示しています。ソケット溶接フランジの欠点は、まさにギャップを作らなければならないことです。 腐食性の製品、主にステンレス鋼のパイプシステムでは、パイプとフランジの間の亀裂が腐食の問題を引き起こす可能性があります。 一部のプロセスでは、このフランジも使用できません。

ねじ込みフランジ –
ねじ込みまたはねじ込みフランジは、溶接ができないパイプラインに使用されます。 ねじ付きフランジまたは継手は、パイプにねじを切ることができないため、肉厚の薄いパイプ システムには適していません。 したがって、より厚い壁厚を選択する必要があります。ASME B31.3 配管ガイドには次のように記載されています。
鋼管にねじが切られ、250 psi を超える蒸気サービスまたは水温 220 度 F を超える 100 psi を超える水道サービスに使用される場合、パイプはシームレスであり、少なくとも ASME B36.10 のスケジュール 80 に等しい厚さを持たなければなりません。ソケット溶接およびねじ付きフランジは、250 度を超え、-45 ℃ 未満での使用には推奨されません。

重ね継手フランジ –
ラップジョイントフランジは、配管が高価な材料である場合にスタブエンドとともに使用されます。 たとえば、ステンレス鋼のパイプ システムでは、フランジがパイプ内の製品と接触しないため、炭素鋼のフランジを適用できます。 スタブの端は配管に突合せ溶接され、フランジは配管上で緩んだ状態に保たれます。 これらのフランジの内側の半径は、スタブ エンドの半径をクリアするために面取りされています。これらのフランジは、フランジ面とスタブ エンドのフランジ部分を収容するためのボアの交差点の半径を除いて、スリップオン フランジとほぼ同じです。 。 圧力保持能力はスリップオン フランジより優れているとしてもほとんどなく、アセンブリの疲労寿命はウェルド ネック フランジのわずか 10 分の 1 です。 したがって、このフランジ接続は低圧および重要ではない用途に適用されます。

ウェルドネックフランジ –
溶接ネック フランジは、パイプまたは継手から徐々に肉厚に達する長いテーパー状のハブとして認識されやすいです。 長いテーパー状のハブは、高圧、氷点下および/または高温を伴ういくつかの用途で使用するための重要な補強材となります。 テーパーによって影響を受けるフランジの厚さからパイプまたは継手の肉厚へのスムーズな移行は、線の拡張やその他の変動する力によって引き起こされる繰り返し曲げの条件下で非常に有益です。これらのフランジは、相手のパイプまたは継手の内径に一致するように穴があけられます。そのため、製品の流れが制限されることはありません。 これにより、接合部での乱流が防止され、浸食が軽減されます。 また、テーパーハブにより優れた応力分散を実現します。ウェルドネックフランジは突合せ溶接によってパイプに取り付けられます。 これらは主に、すべての溶接接合部に X 線検査が必要な重要なサービスに使用されます。 これらのフランジを指定する際には、フランジの仕様とともに溶接端の厚さも指定する必要があります。

ブラインドフランジ –
ブラインド フランジはボアなしで製造され、配管、バルブ、圧力容器の開口部の端をブランキングするために使用されます。内圧とボルト負荷の観点から、ブラインド フランジは、特に大きいサイズでは最も応力の高いフランジ タイプです。ただし、これらの応力のほとんどは中心付近の曲げタイプであり、標準内径がないため、これらのフランジは高温の用途に適しています。

径違いフランジ –
減速フランジは、減速機を使用せずに大きいサイズと小さいサイズの間を接続するために使用されます。 レデューシングフランジの場合、フランジの厚さは大きい方の直径の厚さとする必要があります。 これらのフランジは通常、ブラインド、スリップオン、ねじ込み、溶接ネック フランジで提供されます。 これらはすべての圧力クラスで利用可能であり、2 つの異なるサイズのパイプを接続するための優れた代替手段となります。 このタイプのフランジは、ポンプなど、突然の移行により望ましくない乱流が発生する場合には使用しないでください。

一体型フランジ –
一体型フランジとは、ノズルネックまたは容器またはパイプ壁と一緒に鋳造されるか、それらに突合せ溶接されるか、またはフランジとノズルネックまたは容器またはパイプが一体となるような性質の他の形式のアークまたはガス溶接によって取り付けられるものである。壁は一体構造と同等であると考えられます。 溶接構造では、ノズルネックまたは容器またはパイプ壁がハブとして機能すると考えられます。 一体鋳造フランジと溶接フランジの厚みはサイズによって異なります。

面取りに基づく
フランジは、次のように面に基づいて分類することもできます。
平面フランジ (RF) –
レイズドフェイス フランジは、プロセス プラントのアプリケーションで使用される最も一般的なタイプであり、簡単に識別できます。 ガスケットの表面がボルト締結円面よりも盛り上がっているため、これは隆起面と呼ばれます。 この面タイプにより、フラット リング シート タイプや、スパイラル巻きタイプやダブル ジャケット タイプなどの金属複合材を含む、ガスケット設計の幅広い組み合わせを使用できます。 RF フランジの目的は、より小さなガスケット領域により多くの圧力を集中させ、それによってジョイントの圧力封じ込め能力を高めることです。 150# および 300# フランジの場合、隆起面は 1.6 mm (1/16 インチ) であり、指定された厚さに含まれます。 より高い評価の場合、フランジの厚さには隆起面の厚さは含まれません。 より高い評価を得るためにレイズドフェースの厚さは 6.4 mm (1/4 インチ) です。 ASME B16.5 RF フランジの一般的なフランジ面仕上げは 125 ~ 250 です。µRa (3 ~ 6)µmRa)。

平面フランジ (FF) –
平面フランジには、ボルト締結円面と同じ平面にあるガスケット表面があります。 平面フランジを使用する用途は、相手フランジまたはフランジ付き継手が鋳物で作られる用途が多くなります。 平面フランジを平面フランジにボルトで固定しないでください。 ASME B31.1 では、平らな面の鋳鉄フランジを炭素鋼のフランジに接続する場合、炭素鋼のフランジの盛り上がった面を除去する必要があり、全面ガスケットが必要であると述べています。 これは、薄くて脆い鋳鉄フランジが、炭素鋼フランジの盛り上がった面によって生じる隙間に飛び込むのを防ぐためです。

リングタイプジョイント(RTJ) –
リング タイプ ジョイント フランジは通常、高圧 (クラス 600 以上の定格) および/または 800 度 (427 度) を超える高温環境で使用されます。 表面にはリングガスケットを取り付ける溝が刻まれています。 ボルトを締めるとフランジがシールされ、フランジ間のガスケットが溝内に圧縮され、ガスケットが変形して溝内に密着し、金属間のシールが形成されます。 RTJ フランジには、リング溝が機械加工された隆起面が付いている場合があります。 この隆起面はシール手段の一部として機能しない。 リングガスケットでシールする RTJ フランジの場合、接続され締め付けられたフランジの盛り上がった面が互いに接触する可能性があります。 この場合、圧縮されたガスケットはボルトの張力を超える追加の負荷に耐えることはなく、振動や動きがガスケットをさらに押しつぶして接続張力を軽減することはできません。

リングタイプジョイントガスケットは金属製のシールリングで、高圧および高温の用途に適しています。 リングタイプジョイントガスケットは、嵌合フランジとガスケットの間の「初期線接触」またはくさび作用によってシールするように設計されています。 ボルトの力でシール界面に圧力を加えると、ガスケットの「柔らかい」金属が硬いフランジ素材の微細構造に流れ込み、非常にしっかりとした効率的なシールが形成されます。 最も適用されるタイプはスタイルですRASME B16.20 に従って製造されたリングで、ASME B16.5 フランジ、クラス 150 ~ 2500 とともに使用されます。スタイル「R」リング タイプのジョイントは、楕円形と八角形の両方の構成で製造されます。
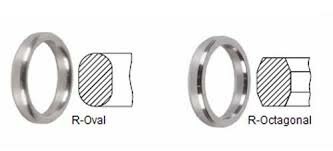
八角形の断面は楕円形よりもシール効率が高く、推奨されるガスケットです。 リングジョイントの溝のシール面は 63 マイクロインチまで滑らかに仕上げられ、不快な隆起、工具、またはびびり跡があってはなりません。 圧縮力がかかると、最初の線接触またはくさび作用によってシールされます。 リングの硬度は常にフランジの硬度よりも低くなければなりません。
ガスケットの詳細については、「ガスケットの概要」を参照してください。
タングアンドグルーブ(T/G)–
一方のフランジ面には、フランジ面に機械加工された隆起リング (舌) があり、相手側のフランジには、その面に対応する凹み (溝) が機械加工されています。 このフランジのさね面と溝面は一致している必要があります。 さね溝フェーシングは大形・小形を標準化しています。 これらは、さねはぎの内径がフランジベースまで伸びていないため、ガスケットがその内径と外径に保持されるという点でオスとメスとは異なります。 これらはポンプ カバーやバルブ ボンネットによく見られます。 さねはぎ接合には、自己位置合わせが行われ、接着剤のリザーバーとして機能するという利点もあります。 スカーフ ジョイントは荷重の軸をジョイントと一直線に保つため、大がかりな機械加工を必要としません。

男女(男女)–
このタイプではフランジも一致する必要があります。 1 つのフランジ面には、通常のフランジ面 (オス) を超える領域があります。 もう一方のフランジまたは嵌合フランジには、その面に適合する凹み (メス) が機械加工されています。 女性の顔の深さは 3/16- インチ、男性の顔の高さは 1/4- インチで、どちらも滑らかに仕上げられています。 雌面の外径は、ガスケットを位置決めして保持するように機能します。 カスタムの雄型および雌型フェーシングは、一般的に熱交換器のシェルにチャネルやフランジをカバーするために見られます。 女性の顔も男性の顔も滑らかに仕上げられています。 雌面の外径は、ガスケットを位置決めして保持するように機能します。
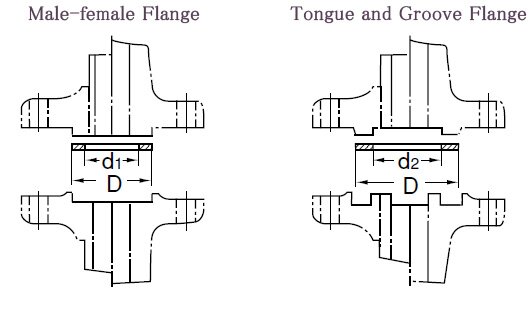
RTJ、T&G、F&M などの一般的なフランジ面は決してボルトで固定しないでください。 その理由は、接触面が一致しておらず、一方のタイプともう一方のタイプのガスケットが存在しないためです。
圧力と温度の定格に基づく
フランジは、ASME B 16.5 の圧力温度定格によっても次のように分類されます。
- 150#
- 300#
- 400#
- 600#
- 900#
- 1500#
- 2500#
標準 ASME B 16.5 の圧力温度定格表では、特定の温度でフランジが受けることができる非衝撃作動ゲージ圧力が指定されています。 フランジは、さまざまな温度でさまざまな圧力に耐えることができます。 温度が上昇すると、フランジの圧力定格は低下します。 150#、300# などの示された圧力クラスは基本定格であり、フランジは低温でより高い圧力に耐えることができます。 ASME B 16.5 は、温度に対するさまざまな構造材料の許容圧力を示しています。 ASME B16.5 では、400 度 F (200 度) を超える温度で 150# フランジを使用することは推奨していません。 フランジの圧力クラスまたは定格はポンドで表示されます。 圧力クラスを示すためにさまざまな名前が使用されます。 例: 150 ポンド、150 ポンド、150#、またはクラス 150 はすべて同じ意味です。
面仕上げに基づく
外装の仕上げは2種類あります。
ストック仕上げ–
実用上、あらゆる通常の使用条件に適しているため、フランジ表面仕上げの中で最も広く使用されています。 圧縮下では、ガスケットの柔らかい面がこの仕上げに埋め込まれ、シールの形成に役立ち、合わせ面の間に高レベルの摩擦が発生します。 これらのフランジの仕上げは、半径 1.6 mm の丸頭工具を使用して、1 回転あたり 0.8 mm の送り速度で最大 12 インチまで生成されます。 14 インチ以上のサイズの場合、仕上げは 3.2 mm の丸頭工具を使用し、1 回転あたり 1.2 mm の送りで行われます。
滑らかな仕上げのフランジ–
この仕上げには、視覚的に明らかな工具の痕跡はありません。 これらの仕上げは通常、二重ジャケット、平鋼、波形金属などの金属表面を備えたガスケットに使用されます。 滑らかな表面が噛み合ってシールが形成され、シールを実現するには対向する面の平坦度に依存します。 これは通常、{{0}}.8 mm 半径の丸鼻工具を送り速度 {{5} で生成した連続的な (表音文字とも呼ばれる) 螺旋溝によってガスケット接触面を形成することで実現されます。 }.3 mm/回転、深さ 0.05 mm。 これにより、粗さは Ra 3.2 ~ 6.3 マイクロメートル (125 ~ 250 マイクロインチ) になります。
鋸歯状仕上げ–
これも連続または表音の螺旋溝ですが、通常、45 度の角度の鋸歯状の「V」形状を作成する 90- 度ツールを使用して溝が生成される点で、標準仕上げとは異なります。 表面に設けられた鋸歯状の鋸歯は、同心円状または螺旋状(表音文字)とすることができる。 搬送される流体の密度が非常に低く、キャビティを通る漏れ経路が見つかる可能性がある場合、同心円状の鋸歯状の加工が必要となります。 鋸歯状の形状は、算術平均粗さ高さ (AARH) という数値で指定されます。 これは、サンプリング長内で取得され、グラフの中心線から測定された、測定されたプロファイル高さの偏差の絶対値の算術平均です。
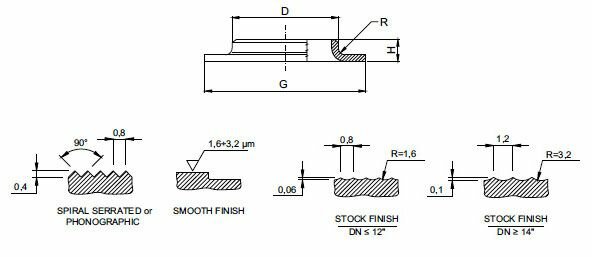
金属ガスケットを指定した場合は平滑仕上げフランジ、非金属ガスケットを使用した場合は鋸歯状仕上げとなります。
構造材料に基づく
フランジは、プレートから製造されるごくまれな場合を除いて、通常は鍛造されます。 プレートを製造に使用する場合、プレートは溶接可能な品質である必要があります。 ASME B16.5 では、レジューシング フランジとブラインド フランジのみをプレートから製造することが許可されています。 通常使用される建築材料は次のとおりです。
- ASTM A105 – 鍛造炭素鋼
- ASTM A181 – 汎用鍛造炭素鋼
- ASTM A182 – 鍛造合金鋼およびステンレス鋼
- ASTM A350 – 低温サービス用の鍛造合金鋼


